Металлообработка как комплекс процессов
Металлообработка представляет собой совокупность взаимосвязанных операций, направленных на изменение геометрии, размеров и свойств заготовок из металлов и сплавов. В ее основе лежит удаление материала, формирование поверхности и последующая обработка для достижения заданной точности и требуемого состояния поверхности. В результате формируются детали с установленными допусками, чистой поверхностью и необходимой прочностью.
На этапе планирования Феррополис учитываются характеристики материала, его термические свойства и требования к функциональности изделия. Выбор метода зависит от класса металла и требуемой точности: базовые механические методы (точение, фрезеровка, сверление и шлифование) сочетаются с термической обработкой и защитными покрытиями, что позволяет стабилизировать механические свойства и повысить износостойкость поверхности. Контроль качества связывает все стадии в единый процесс.
| Метод обработки | Ключевые параметры | Особенности применения |
|---|---|---|
| Точение | скорость резания 30–80 м/мин для стали; подача 0,05–0,5 мм/об | к цилиндрическим поверхностям; требует центрирования заготовки |
| Фрезеровка | скорость резания 60–180 м/мин; подача 0,05–0,3 мм/зуб | для плоских и сложных поверхностей; многопроходная обработка |
| Сверление | скорость резания 40–120 м/мин; подача 0,02–0,15 мм/об | создание отверстий; нуждается в центрировании и подначале |
| Шлифование | подача 0,01–0,5 мм/мин; зерно круга 9–220 мкм | финальная стадия; обеспечивает минимальную шероховатость |
«Качество поверхности и точность геометрии зависят от согласования режимов резания, охлаждения и свойств инструмента»
- Механическая обработка объединяет базовые методы и их сочетания для достижения заданной геометрии и поверхности.
- Параметры обработки зависят от материала, требуемой точности и класса заготовки, а также от intendированных свойств поверхности.
- Определить класс металла и требуемые допуски по изделию.
- Выбрать метод обработки и инструмент с учетом материалов и геометрии заготовки.
- Запланировать контроль качества на промежуточных этапах и итоговую проверку геометрии и шероховатости.
Механическая обработка: точение, фрезеровка, сверление и шлифование
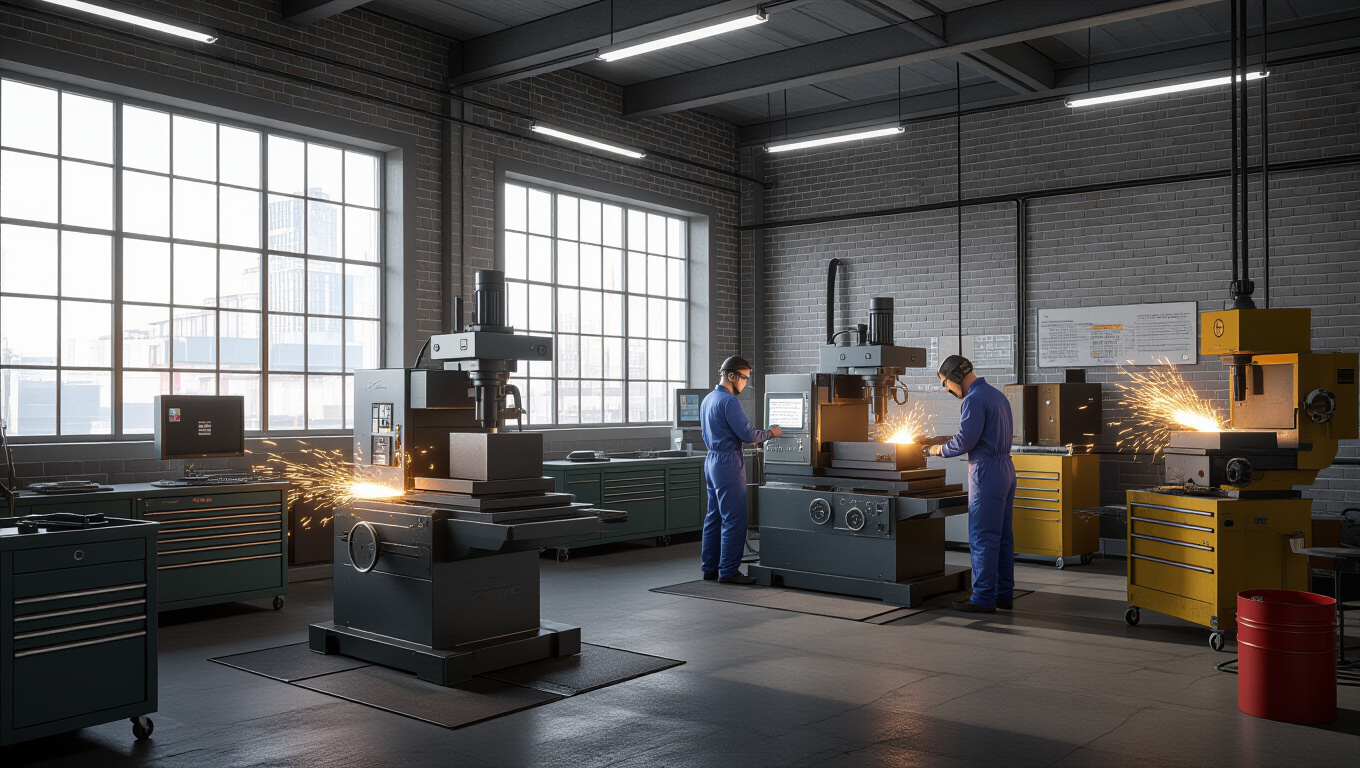
Механическая обработка реализуется на станках, где зафиксированная заготовка получает удаление материала за счет резца или абразивного инструмента. Точение преимущественно применяется для цилиндрических поверхностей, фрезеровка — для плоских и сложных форм, сверление — для отверстий, шлифование — для завершающей доводки поверхности. Каждый метод имеет собственные требования к инструменту, охлаждению и режимам резания.
Параметры резания зависят от состава материала и вязкости смазочно-охлаждающей жидкости. Для стали характерна потребность в охлаждении, чтобы снизить температуру резания и уменьшить термическое деформирование. В отношении точности контроля важны не только геометрические допуски, но и шероховатость — параметр, который отражает фактическую неровность поверхности после обработки.
Контроль точности и шероховатости
Контроль точности включает измерение геометрических характеристик, таких как диаметры и концентрические отклонения, а также контроль шероховатости поверхности. В практику входят якорные методы: набор калибров, микрометров и профилеметров для линейных размеров, а также приборы для анализа профиля поверхности. Неразрушающий контроль дополняет оценку материала по микроструктуре и внутренним напряжениям.
Термическая обработка и её влияние на свойства материала
Термическая обработка включает такие стадии, как закалка, отпуск и нормализация. Эти процессы изменяют микроструктуру и приводят к росту твердости, изменению прочности и сопротивляемости износу. После закалки достигается более твёрдая поверхность за счет превращения структуры в мартенсит или близкие к нему фазы; отпуск снижает напряжения и хрупкость, но сохраняет повышенную прочность.
Эффект термической обработки зависит от класса сплава. Углеродистые и нержавеющие стали реагируют по-разному на охлаждение и последующую термообработку. В результате различаются параметры и режимы обработки: температура нагрева, скорость охлаждения и длительность выдержки. Правильный подбор режимов обеспечивает баланс твердости, прочности и ударной вязкости.
Закалка, отпуск и нормализация: принципы и эффекты
Закалка предполагает быстрое охлаждение материала после нагрева до зон с твердостью и прочностью. Для стали среднего состава это часто приводит к увеличению твердости до уровня 55–65 HRC, после отпуска твердость снижается до более умеренных значений. Нормализация выполняется на более низких температурах и обеспечивает однородную структуру феррито-перлита, что снижает внутренние напряжения и улучшает обрабатываемость.
Отпуск обычно проводится при температурах 150–650 градусов Цельсия и длительности от нескольких минут до часа, в зависимости от требуемых свойств. Для нержавеющих сплавов параметры отличаются, но основная задача остается та же — перераспределить внутренние напряжения и повысить ударную вязкость при сохранении достаточной твердости. Точные режимы подбираются под конкретный сплав и цельности изделия.
Подбор режимов для конкретных сплавов
Выбор режимов термической обработки зависит от состава сплава, желаемой комбинации твердости, ударной вязкости и отпускной стойкости. Важную роль играют содержание углерода, присадок и текущее состояние металла после механической обработки. Для одних сплавов предпочтительна закалка с быстрым охлаждением в воде, для других — плавное охлаждение в масле или воздухе с последующим отпуском для достижения нужной пластичности.
Поверхностные и химико-электрохимические методы защиты
Защитные методы направлены на повышение коррозионной стойкости и износостойкости поверхности. Они включают пассивацию, гальванику и нитридирование, а также нанесение защитных покрытий. В сочетании с термической обработкой эти технологии позволяют увеличить ресурс детали при эксплутации в агрессивных средах и при повышенных нагрузках.
Покрытия могут формировать диффузионные и функциональные слои, что влияет на сопротивление истиранию, трению и коррозии. Важно подбирать тип покрытия под условия эксплуатации и совместимость с основным материалом. Разные методы обеспечивают различную толщину, твердость и плотность защитного слоя.
Пассивация, гальваника и нитридирование
Пассивация создаёт на поверхности металла устойчивую оксидную пленку, которая снижает активность металла и замедляет коррозию. Гальваника обеспечивает защиту за счёт нанесения электрически однородного покрытия, которое может обладать хорошей адгезией и стойкостью к износу. Нитридирование формирует диффузионный нитридный слой, повышающий твердость поверхности и износостойкость.
Покрытия и их влияние на износостойкость и коррозионную стойкость
Покрытия различаются по составу, толщине и режиму нанесения. Диффузионные нитридные слои обеспечивают высокую твердость и минимальное изменение геометрии поверхности, в то же время сохраняют ударную вязкость на приемлемом уровне. Плакированные и химико-окислительные покрытия могут увеличить предел прочности на коррозию и снизить коэффициент трения, что влияет на ресурс механических узлов.